

En bref En désulfuration des fumées (DeSOx / FGD), trois réactifs calciques sont utilisés : le plus souvent du calcaire finement broyé dans les laveurs humides, du lait de chaux dans les absorbeurs par atomisation (semi-sec) et de la chaux éteinte en poudre en injection sèche. Le choix entre calcaire et chaux pour la désulfuration des fumées dépend du rendement d'élimination visé, du rapport molaire Ca/S, du budget d'investissement et du sous-produit. Ce guide compare les procédés à l'aide des données de référence de l'UE.
Qu'est-ce que la désulfuration des fumées et pourquoi utilise-t-on la chaux ?
La désulfuration des fumées (DeSOx / FGD, de l'anglais flue gas desulfurization) consiste à capter le dioxyde de soufre (SO₂) contenu dans les fumées des installations de combustion avant qu'il n'atteigne l'atmosphère. Les réactifs calciques sont au cœur de ce traitement : le calcaire, la chaux vive ou la chaux éteinte réagit avec le gaz acide et le transforme en un composé solide de calcium. Le produit formé est soit précipité sous forme de gypse, soit recueilli sous forme de poudre sèche dans le filtre.
La chaux ne sert pas uniquement à traiter le SO₂. D'autres gaz acides, comme le chlorure d'hydrogène (HCl) et le fluorure d'hydrogène (HF), réagissent aussi avec le calcium. C'est pourquoi les systèmes à base de chaux sont répandus non seulement dans les centrales électriques, mais aussi dans l'incinération des déchets, les cimenteries, les verreries et la sidérurgie. Pour les profils de polluants par secteur, consultez notre page d'application sur le traitement des fumées.
Les réactions de base sont les suivantes :
- Calcaire en procédé humide : CaCO₃ + SO₂ + ½O₂ + 2H₂O → CaSO₄·2H₂O + CO₂
- Chaux éteinte en procédés semi-sec et sec : Ca(OH)₂ + SO₂ → CaSO₃ + H₂O
Quelle différence entre calcaire, chaux vive et chaux éteinte ?
Tous trois proviennent du même minéral, mais leur vitesse de réaction et leur mode d'utilisation diffèrent. Le calcaire est le minéral brut. La chaux vive est obtenue par calcination du calcaire à environ 900–1 100 °C. La chaux éteinte résulte de l'extinction de la chaux vive à l'eau.
| Réactif | Formule | Mode d'obtention | Usage type en désulfuration |
|---|---|---|---|
| Calcaire (carbonate de calcium) | CaCO₃ | Extrait en carrière, finement broyé | Suspension dans le laveur humide |
| Chaux vive (oxyde de calcium) | CaO | Calcination du calcaire | Éteinte sur site pour préparer du lait de chaux |
| Chaux éteinte (hydroxyde de calcium) | Ca(OH)₂ | Extinction de la chaux vive à l'eau | Poudre en injection sèche ; réactif dans l'absorbeur par atomisation et le CFB |
La chaux est plus réactive que le calcaire ; la National Lime Association (NLA), l'association américaine des producteurs de chaux, indique aussi qu'elle demande moins d'investissements en équipements. Le calcaire, lui, est moins cher et, selon le document de référence de l'UE, il permet d'atteindre en procédé humide une élimination du SO₂ presque identique à celle obtenue avec la chaux. Nous détaillons la différence entre les deux types de chaux dans notre comparatif chaux vive ou chaux éteinte.
La réaction de la chaux vive avec l'eau, CaO + H₂O → Ca(OH)₂, est exothermique et permanente. Cette même réaction est le principe de fonctionnement des absorbeurs d'humidité pour conteneur à base de chaux.
Quel réactif utilise-t-on dans les laveurs humides ?
Dans les laveurs humides, le réactif le plus courant est le calcaire finement broyé. Selon le BREF Grandes installations de combustion publié en 2017 par le Centre commun de recherche (JRC) de la Commission européenne, 80 % de la capacité de désulfuration installée correspond à des laveurs humides. Parmi ces laveurs, 72 % utilisent du calcaire, 16 % de la chaux et 12 % un autre réactif.
Le BREF précise que la teneur en CaCO₃ du calcaire introduit dans l'absorbeur doit être supérieure à 95 %. La réactivité du calcaire influe fortement sur le rendement, mais il n'existe aucune méthode d'essai normalisée pour la mesurer. La granulométrie et la pureté sont donc évaluées ensemble ; nous expliquons dans un article dédié comment lire la granulométrie d'un carbonate de calcium finement broyé.
Données du BREF pour les laveurs humides à la chaux ou au calcaire :
- L'élimination du SO₂ va de 92 % à plus de 99 % selon le type d'absorbeur.
- Le rapport molaire Ca/S est de 1,02–1,1.
- L'élimination du HCl et du HF atteint 90–99 %.
- Le sous-produit est un gypse d'une pureté de 90–95 %.
Le coût d'investissement des procédés humides est relativement élevé ; leur coût d'exploitation reste en revanche modéré grâce à l'automatisation, à la fiabilité et au gypse commercialisable. Lorsqu'un gypse blanc est recherché, la chaux peut remplacer le calcaire. Les procédés humides exigent en outre un traitement des eaux usées.
Comment la chaux est-elle utilisée dans les procédés semi-secs ?
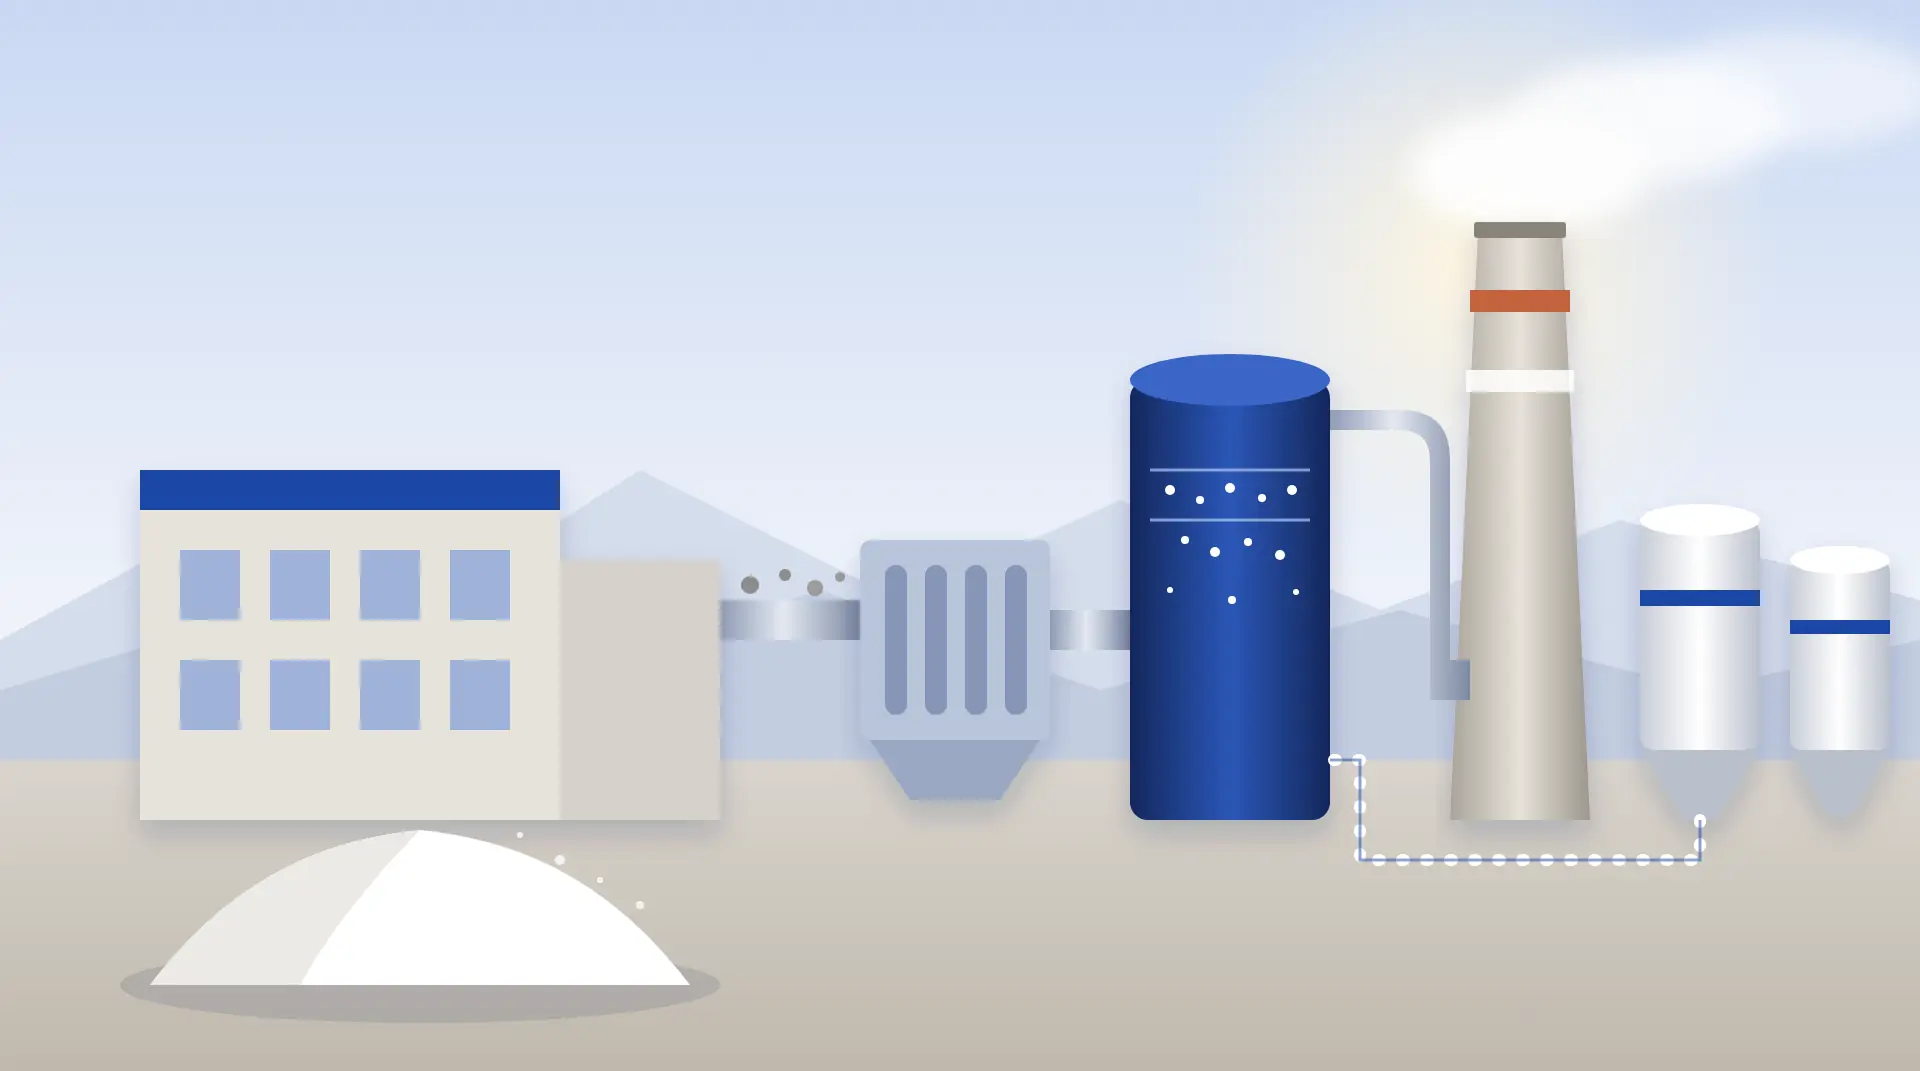
Le réactif principal des procédés semi-secs est l'hydroxyde de calcium. L'exemple le plus courant est l'absorbeur par atomisation (SDA, spray dry absorber). Le lait de chaux y est pulvérisé en fines gouttelettes dans le gaz chaud. Le SO₂, le SO₃ et le HCl réagissent avec les gouttelettes, toute l'eau s'évapore et le produit est recueilli sous forme de poudre sèche dans le filtre. Aucune eau usée n'est produite.
Le lait de chaux se prépare de deux façons. On peut éteindre de la chaux vive sur site ou mélanger à l'eau de la chaux éteinte en poudre prête à l'emploi. Le choix dépend de la présence ou non d'une unité d'extinction sur le site et du volume consommé.
| Paramètre | Absorbeur par atomisation (SDA) | Laveur sec CFB |
|---|---|---|
| Réactif | Chaux, hydroxyde de calcium | Ca(OH)₂ |
| Élimination du SO₂ | 85–92 % | 90–99 % |
| Rapport molaire Ca/S | 1,1–1,4 | Selon la conception |
| Temps de séjour | Environ 10 s | Environ 3 s |
| Élimination du SO₃ et du HCl | De 95 % à plus de 99 % | De 95 % à plus de 99 % pour les halogénures |
Source : JRC, BREF Grandes installations de combustion (2017), tableau 3.13 et données sur le laveur sec CFB.
Selon le BREF, le coût d'investissement d'un absorbeur par atomisation est inférieur d'environ 30–50 % à celui d'un laveur humide au calcaire de même taille. En contrepartie, son coût d'exploitation est plus élevé, car le sorbant à la chaux coûte plus cher que le calcaire. Les absorbeurs par atomisation sont donc surtout retenus pour les installations de petite et moyenne taille brûlant des combustibles à teneur en soufre faible ou moyenne, ainsi que pour les projets de mise à niveau (retrofit).
Comment fonctionne la chaux éteinte en injection de sorbant sec (DSI) ?
En injection de sorbant sec (DSI, dry sorbent injection), la chaux éteinte en poudre est injectée directement dans le conduit de fumées, entre le réchauffeur d'air et l'électrofiltre ou le filtre à manches. Le sorbant réagit avec les gaz acides dans le conduit et sur le filtre ; les produits de réaction et le sorbant n'ayant pas réagi sont retenus par le filtre. Dans certains cas, l'humidification du gaz améliore la captation du soufre.
Selon le BREF, les principales caractéristiques de la DSI sont les suivantes :
- L'élimination du SO₂ est généralement de 50–80 % ; les nouveaux procédés visent 70–95 %.
- Le temps de séjour est court (0,5–3 secondes). Sans recirculation du sorbant, seuls 15–30 % du Ca(OH)₂ réagissent généralement avec le SO₂.
- Une chaux éteinte spéciale à haute surface spécifique améliore l'utilisation du sorbant et peut réduire le besoin de recirculation.
- L'investissement est faible et l'installation simple ; le système peut être ajouté dans un espace réduit et en peu de temps. C'est donc une option adaptée aux chaudières anciennes et de petite taille.
- Les cendres, enrichies en chaux n'ayant pas réagi, peuvent durcir au contact de l'eau ; le risque de dépôts dans le conduit augmente.
En DSI, le rendement dépend largement de la finesse, de la surface spécifique et de la pureté du sorbant. Notre guide choisir une chaux éteinte pour le traitement des fumées explique pas à pas quelles valeurs inscrire dans le cahier des charges.
Chaux pour la désulfuration des fumées : combien en faut-il par kilogramme de SO₂ ?
Le besoin théorique se calcule à partir de l'équation de réaction, puis se multiplie par le rapport Ca/S propre à chaque procédé. D'après la réaction Ca(OH)₂ + SO₂ → CaSO₃ + H₂O, il faut au minimum 1,157 kg de Ca(OH)₂ pur pour 1 kg de SO₂ (74,09 / 64,07). Pour le calcaire, cette valeur est de 1,562 kg de CaCO₃ (100,09 / 64,07).
| Procédé et réactif | Rapport selon le BREF | Réactif pur théorique pour 1 kg de SO₂ |
|---|---|---|
| Laveur humide, calcaire | Ca/S 1,02–1,1 | 1,59–1,72 kg de CaCO₃ |
| Absorbeur par atomisation, Ca(OH)₂ | Ca/S 1,1–1,4 | 1,27–1,62 kg de Ca(OH)₂ |
| DSI, Ca(OH)₂, sans recirculation | 15–30 % du sorbant réagit | 3,86–7,71 kg de Ca(OH)₂ |
Exemple de calcul : prenons une installation qui doit capter 100 kg de SO₂ par heure. Avec un absorbeur par atomisation, le besoin théorique est de 127–162 kg de Ca(OH)₂ pur par heure. En DSI sans recirculation, il monte à 386–771 kg par heure. Si la teneur en Ca(OH)₂ disponible de votre produit est de 90 %, divisez ces valeurs par 0,90. Le HCl présent dans le gaz consomme aussi de la chaux : il faut au minimum 1,016 kg de Ca(OH)₂ pour 1 kg de HCl.
Ces chiffres sont des ordres de grandeur, et non des valeurs de dimensionnement. La consommation réelle varie selon la température et l'humidité du gaz, le type de filtre et la qualité du sorbant ; elle se détermine par un essai sur site.
Quels critères sont décisifs dans le choix du réactif ?
Le bon réactif se choisit en même temps que le procédé. Le tableau de décision ci-dessous résume les données du BREF en un coup d'œil :
| Procédé | Réactif | Élimination du SO₂ | Sous-produit | Caractéristique marquante |
|---|---|---|---|---|
| Laveur humide | Calcaire (parfois chaux) | De 92 % à plus de 99 % | Gypse | Rendement le plus élevé ; investissement élevé, eaux usées |
| Absorbeur par atomisation | Lait de chaux | 85–92 % | Poudre sèche | Pas d'eaux usées ; investissement moyen |
| Laveur sec CFB | Ca(OH)₂ | 90–99 % | Poudre sèche | Forte élimination des halogénures |
| Injection sèche (DSI) | Ca(OH)₂ en poudre | 50–80 % (nouveaux procédés : 70–95 %) | Poudre sèche | Investissement le plus faible ; faible utilisation du sorbant |
Pour affiner votre choix, répondez aux questions suivantes :
- Émissions et rendement visés : quel taux d'élimination les conditions de votre autorisation imposent-elles ?
- Teneur en soufre du combustible : selon la NLA, dans les centrales électriques, les procédés secs sont surtout employés avec des combustibles à faible teneur en soufre et les procédés humides avec des combustibles à forte teneur en soufre.
- Investissement et espace : si vous équipez une installation existante, la DSI ou l'absorbeur par atomisation s'intègrent plus facilement.
- Eau et eaux usées : en cas de contrainte sur l'eau, les procédés secs et semi-secs prennent l'avantage.
- Sous-produit : gypse commercialisable ou résidu sec à éliminer ?
- Approvisionnement et logistique : conditionnement, stockage, fréquence des livraisons et coût du réactif par unité de matière active. Pour évaluer les offres sous cet angle, consultez notre méthode de comparaison des offres de chaux éteinte.
En Turquie, les émissions des installations industrielles sont encadrées par le règlement turc sur le contrôle de la pollution atmosphérique d'origine industrielle (Journal officiel du 3 juillet 2009, n° 27277) et ses modifications ultérieures. Vérifiez les valeurs limites applicables à votre installation dans le texte en vigueur du règlement et dans votre autorisation.
Évaluons ensemble quel produit à base de chaux convient au procédé et aux conditions de gaz de votre installation. Consultez notre équipe pour choisir le bon produit.
Que propose Vişne Madencilik dans la filière chaux ?
Vişne Madencilik produit toute la chaîne, du calcaire à la chaux éteinte, dans ses propres installations. L'entreprise dispose de trois sites intégrés : Çelemli (Yüreğir, Adana), Narlı (Pazarcık, Kahramanmaraş) et Çukurova / Gündoğan (Ceyhan, Adana). Gündoğan accueille une carrière et une installation de concassage-criblage. L'unité d'extinction de la chaux et l'unité de conditionnement de Narlı ont été inaugurées le 17 avril 2025. L'entreprise déclare une capacité totale de production de chaux vive supérieure à 2 250 tonnes par jour et des exportations vers plus de 30 pays. Le détail des sites figure sur la page Nos usines.
- Chaux éteinte : livrée en sacs kraft de 25 kg, en big-bags de 1 tonne et en camion-citerne pulvérulent.
- Chaux vive : livrée en big-bags, en camion-citerne pulvérulent et en vrac ; elle peut servir à préparer du lait de chaux sur site.
- Absorbeur de gaz : la gamme Vikalo® à base de chaux destinée au traitement des gaz acides est présentée sur la page produit Absorbeur d'humidité et de gaz.
Questions fréquentes
Qu'est-ce que le gypse de désulfuration ?
Le gypse de désulfuration est du sulfate de calcium dihydraté (CaSO₄·2H₂O) obtenu par oxydation à l'air du sulfite de calcium formé dans les laveurs humides au calcaire. Le BREF de l'UE indique une pureté de 90–95 % pour ce gypse. Comme il s'agit d'un sous-produit commercialisable, il compense en partie le coût d'exploitation des procédés humides. Pour les utilisateurs qui recherchent un gypse blanc, la chaux peut être préférée au calcaire.
Faut-il utiliser du bicarbonate de sodium ou de la chaux éteinte ?
Selon le BREF, en injection sèche, le bicarbonate de sodium permet généralement une meilleure élimination du SO₂, et l'utilisation du sorbant peut dépasser 80–90 %. Il doit toutefois être broyé très finement juste avant l'injection, et les sels de sodium formés ne sont pas toujours réutilisables. La décision doit tenir compte du rendement visé, de la gestion des cendres et du coût total.
Peut-on préparer le lait de chaux sur site à partir de chaux vive ?
Oui. Le BREF indique que l'hydroxyde de calcium utilisé dans les absorbeurs par atomisation peut être préparé sur site par extinction de chaux vive, ou acheté en poudre puis mélangé à l'eau. L'extinction sur site nécessite une unité d'extinction, et la réaction dégage de la chaleur. En l'absence d'infrastructure d'extinction, la chaux éteinte prête à l'emploi demande moins d'investissement.
Les systèmes à base de chaux éliminent-ils aussi les NOx ?
Non. Les systèmes à base de chaux captent les gaz acides comme le SO₂, le SO₃, le HCl et le HF ; ils n'éliminent pas les oxydes d'azote (NOx). Le contrôle des NOx repose sur des brûleurs bas NOx côté combustion et, sur la ligne de fumées, sur des systèmes de réduction sélective comme la SCR ou la SNCR. Dans une ligne de traitement complète, l'étage chaux est donc conçu séparément de l'étage NOx.
Pourquoi l'injection sèche demande-t-elle peu d'investissement ?
L'injection sèche ne nécessite pas de tour de réaction séparée : le sorbant est injecté dans le conduit de fumées existant et le produit est recueilli dans le filtre existant. C'est pourquoi le BREF décrit la DSI comme une méthode simple à installer, peu encombrante et rapide à mettre en place. En revanche, le temps de séjour court limite l'utilisation du sorbant, et la consommation de chaux peut être plus élevée qu'avec les autres procédés.
Quelles informations faut-il pour obtenir une recommandation de produit ?
Pour une première évaluation, il suffit de connaître le débit de gaz, les concentrations en SO₂, HCl et HF, la température du gaz, le système en place (injection sèche, absorbeur par atomisation ou laveur humide), le type de filtre, la valeur d'émission visée, la consommation mensuelle estimée et le conditionnement souhaité. Avec ces informations, envoyez votre demande de recommandation produit et de devis.
Conclusion
- On utilise du calcaire finement broyé dans les laveurs humides, du lait de chaux dans les procédés semi-secs et de la chaux éteinte en poudre en injection sèche.
- D'après les données du BREF de l'UE, les procédés humides offrent la meilleure élimination du SO₂, tandis que l'injection sèche demande l'investissement le plus faible.
- Le besoin en chaux se calcule à partir de l'équation de réaction et du rapport Ca/S propre au procédé ; la consommation réelle se précise par un essai sur site.
- Le choix dépend à la fois du rendement visé, du combustible, de l'investissement, de la consommation d'eau, du sous-produit et des conditions d'approvisionnement.
Transmettez-nous vos besoins en chaux éteinte, en chaux vive ou en absorbeur de gaz pour votre système de traitement des fumées. Nous répondons à votre demande sous 24 heures.
Téléphone : +90 232 463 00 03 · E-mail : sales@visnemadencilik.com
Sources
- Best Available Techniques (BAT) Reference Document for Large Combustion Plants — Centre commun de recherche de la Commission européenne (JRC), 2017, EUR 28836 EN (tableaux 3.10, 3.13, 3.15 ; section 3.2.2.2).
- Using Lime for Flue Gas Treatment — National Lime Association (association américaine des producteurs de chaux).
- Safe handling of lime — European Lime Association (EuLA), 2015.
- Vişne Madencilik : pages produits chaux éteinte, chaux vive et Absorbeur d'humidité et de gaz, et page Nos usines (déclarations relatives aux produits, aux sites et aux capacités).
Auteur
Articles liés
- Comment choisir une chaux éteinte pour le traitement des fumées ? — finesse, surface spécifique, pureté et plan d'essai sur site.
- Chaux éteinte à vendre : comment comparer les offres ? — le coût rendu par unité de matière active plutôt que le prix à la tonne.
- Qu'est-ce que le carbonate de calcium micronisé ? — choisir un produit selon le d50, le d97 et la blancheur.
- Comment choisir un absorbeur d'humidité pour conteneur ? — déshydratant à la chaux, gel de silice et chlorure de calcium comparés.