

En resumen En la desulfuración de gases de combustión (FGD) se utilizan tres reactivos cálcicos: caliza finamente molida, sobre todo en los lavadores húmedos; lechada de cal en los absorbedores por atomización semisecos, y cal hidratada en polvo en la inyección en seco. Para elegir entre caliza y cal para desulfuración de gases de combustión, son decisivos la eficiencia de eliminación objetivo, la relación molar Ca/S, el presupuesto de inversión y el subproducto. Esta guía compara los métodos con los datos de referencia de la UE.
¿Qué es la desulfuración de gases de combustión y por qué se usa cal?
La desulfuración de gases de combustión (FGD, flue gas desulfurization) consiste en captar el dióxido de azufre (SO₂) de los gases de chimenea de las instalaciones de combustión antes de que llegue a la atmósfera. Los reactivos cálcicos son la base de este proceso: la caliza, la cal viva o la cal hidratada reaccionan con el gas ácido y lo transforman en un compuesto cálcico sólido. El producto resultante precipita como yeso o se recoge en el filtro en forma de polvo seco.
La cal no se usa solo para el SO₂. Otros gases ácidos, como el cloruro de hidrógeno (HCl) y el fluoruro de hidrógeno (HF), también reaccionan con el calcio. Por eso los sistemas a base de cal son habituales no solo en las centrales eléctricas, sino también en plantas de incineración de residuos, cemento, vidrio y siderurgia. Para conocer los perfiles de contaminantes por sector, consulte nuestra página de aplicación sobre tratamiento de gases de combustión.
Las reacciones básicas son las siguientes:
- Caliza en el sistema húmedo: CaCO₃ + SO₂ + ½O₂ + 2H₂O → CaSO₄·2H₂O + CO₂
- Cal hidratada en los sistemas semisecos y secos: Ca(OH)₂ + SO₂ → CaSO₃ + H₂O
¿Qué diferencia hay entre caliza, cal viva y cal hidratada?
Los tres proceden del mismo mineral, pero difieren en velocidad de reacción y forma de uso. La caliza es el mineral en bruto. La cal viva se obtiene calcinando la caliza a unos 900–1100 °C. La cal hidratada se forma al apagar la cal viva con agua.
| Reactivo | Fórmula | Cómo se obtiene | Uso típico en FGD |
|---|---|---|---|
| Caliza (carbonato de calcio) | CaCO₃ | Se extrae de la cantera y se muele finamente | Suspensión en el lavador húmedo |
| Cal viva (óxido de calcio) | CaO | Calcinación de la caliza | Se apaga en la planta para preparar lechada de cal |
| Cal hidratada (hidróxido de calcio) | Ca(OH)₂ | Apagado de la cal viva con agua | Polvo en la inyección en seco; reactivo en absorbedores por atomización y CFB |
La cal es más reactiva que la caliza; la Asociación Nacional de la Cal de EE. UU. (NLA) señala además que la cal requiere menos inversión en equipos. La caliza, en cambio, es más barata y, según el documento de referencia de la UE, en los sistemas húmedos puede lograr prácticamente la misma eliminación de SO₂ que la cal. Explicamos en detalle la diferencia entre ambos tipos de cal en nuestra comparativa entre cal viva y cal hidratada.
La reacción de la cal viva con el agua, CaO + H₂O → Ca(OH)₂, libera calor y es permanente. Esa misma reacción es el principio de funcionamiento de los absorbentes de humedad para contenedores a base de cal.
¿Qué reactivo se usa en los lavadores húmedos?
En los lavadores húmedos, el reactivo más habitual es la caliza finamente molida. Según el documento BREF de Grandes Instalaciones de Combustión de 2017, elaborado por el Centro Común de Investigación (JRC) de la Comisión Europea, el 80 % de la capacidad de FGD instalada corresponde a lavadores húmedos. De estos lavadores, el 72 % usa caliza, el 16 % cal y el 12 % otros reactivos.
El BREF indica que la caliza que se alimenta al absorbedor debe tener un contenido de CaCO₃ superior al 95 %. La reactividad de la caliza influye notablemente en la eficiencia, pero no existe un método de ensayo normalizado para medirla. Por eso se evalúan conjuntamente el tamaño de partícula y la pureza; en otro artículo explicamos cómo interpretar el tamaño de partícula del carbonato de calcio finamente molido.
Datos del BREF para los lavadores húmedos de cal o caliza:
- La eliminación de SO₂ va del 92 % a más del 99 %, según el tipo de absorbedor.
- La relación molar Ca/S es de 1,02–1,1.
- La eliminación de HCl y HF se sitúa en el 90–99 %.
- El subproducto es yeso con una pureza del 90–95 %.
Los sistemas húmedos tienen un costo de inversión relativamente alto; el costo de operación, en cambio, es moderado gracias a la automatización, la fiabilidad y el yeso comercializable. Si se requiere un yeso blanco, puede usarse cal en lugar de caliza. Los sistemas húmedos requieren además tratamiento de aguas residuales.
¿Cómo se usa la cal en los sistemas semisecos?
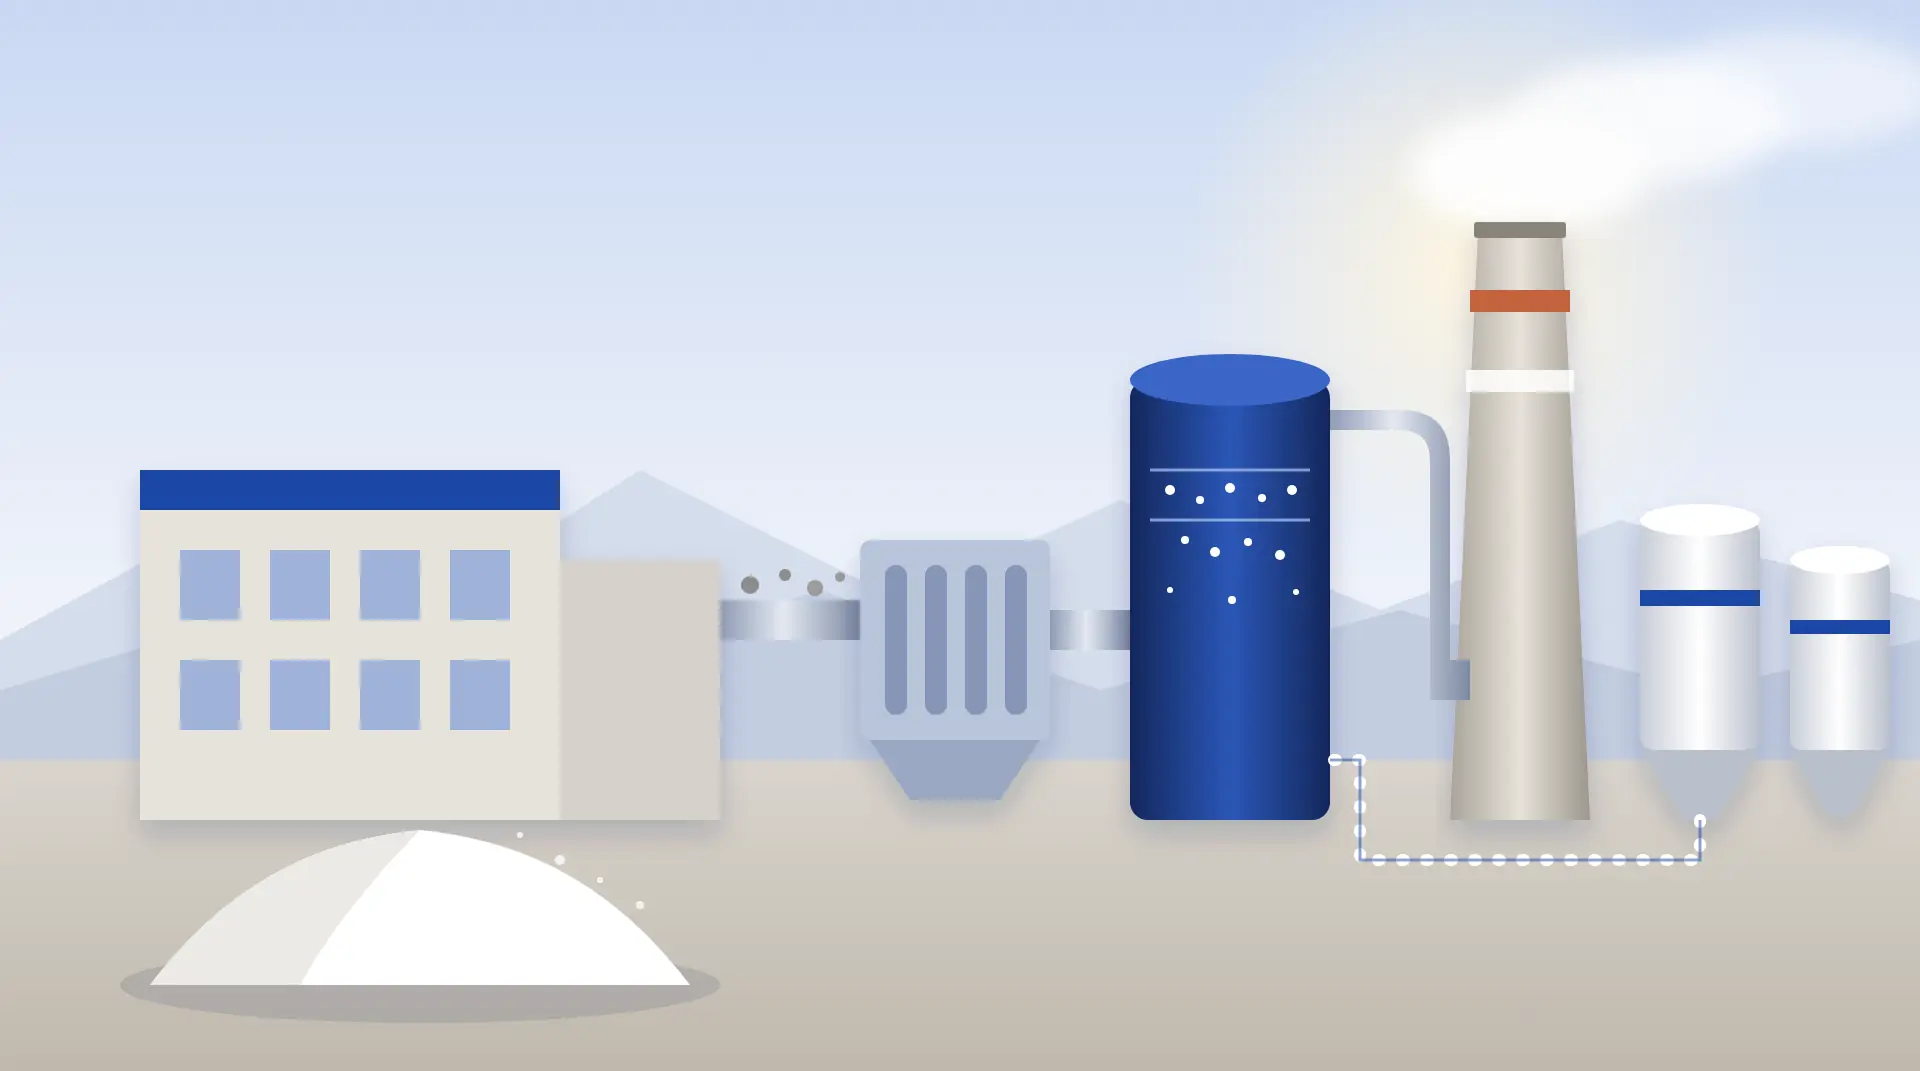
El reactivo principal de los sistemas semisecos es el hidróxido de calcio. El ejemplo más común es el absorbedor por atomización (SDA, spray dry absorber). En este sistema, la lechada de cal se pulveriza en gotas finas sobre el gas caliente. El SO₂, el SO₃ y el HCl reaccionan con las gotas, toda el agua se evapora y el producto se recoge en el filtro como polvo seco. No se generan aguas residuales.
La lechada de cal se prepara de dos formas. Se puede apagar cal viva en la propia planta o mezclar con agua cal hidratada en polvo ya lista. La elección depende de si la planta dispone de una unidad de apagado y del volumen de consumo.
| Parámetro | Absorbedor por atomización (SDA) | Lavador seco CFB |
|---|---|---|
| Reactivo | Cal, hidróxido de calcio | Ca(OH)₂ |
| Eliminación de SO₂ | 85–92 % | 90–99 % |
| Relación molar Ca/S | 1,1–1,4 | Según el diseño |
| Tiempo de residencia | Unos 10 s | Unos 3 s |
| Eliminación de SO₃ y HCl | Del 95 % a más del 99 % | Del 95 % a más del 99 % en halogenuros |
Fuente: JRC, BREF de Grandes Instalaciones de Combustión (2017), tabla 3.13 y datos del lavador seco CFB.
Según el BREF, el costo de inversión de un absorbedor por atomización es aproximadamente un 30–50 % menor que el de un sistema húmedo de caliza del mismo tamaño. En cambio, su costo de operación es mayor, porque el sorbente de cal es más caro que la caliza. Por eso los absorbedores por atomización se prefieren sobre todo en plantas pequeñas y medianas que queman combustibles con un contenido de azufre bajo o medio, y en proyectos de adaptación (retrofit).
¿Cómo actúa la cal hidratada en la inyección de sorbente seco (DSI)?
En la inyección de sorbente seco (DSI, dry sorbent injection), la cal hidratada en polvo se introduce directamente en el conducto de gas, entre el precalentador de aire y el electrofiltro o el filtro de mangas. El sorbente reacciona con los gases ácidos en el conducto y sobre el filtro; el producto de reacción y el sorbente que no ha reaccionado quedan retenidos en el filtro. En algunos casos, humidificar el gas mejora la captación de azufre.
Según el BREF, las principales características de la DSI son las siguientes:
- La eliminación de SO₂ suele ser del 50–80 %; los procesos nuevos aspiran al 70–95 %.
- El tiempo de residencia es corto (0,5–3 segundos). Sin recirculación del sorbente, normalmente solo el 15–30 % del Ca(OH)₂ reacciona con el SO₂.
- Una cal hidratada especial de alta superficie específica aumenta el aprovechamiento del sorbente y puede reducir la necesidad de recirculación.
- El costo de inversión es bajo y la instalación, sencilla; puede añadirse en poco espacio y en poco tiempo. Por eso es una opción adecuada para calderas antiguas y pequeñas.
- Como la ceniza se enriquece con cal sin reaccionar, puede endurecerse al mojarse; aumenta el riesgo de incrustaciones en el conducto.
En la DSI, la eficiencia depende en gran medida de la finura, la superficie específica y la pureza del sorbente. En nuestra guía sobre cómo elegir cal hidratada para gases de combustión explicamos paso a paso qué valores incluir en la especificación.
¿Cuánta cal se necesita por kilogramo de SO₂?
La necesidad teórica se calcula con la ecuación de reacción y se multiplica por la relación Ca/S, que varía según el método. Según la reacción Ca(OH)₂ + SO₂ → CaSO₃ + H₂O, 1 kg de SO₂ requiere al menos 1,157 kg de Ca(OH)₂ puro (74,09 / 64,07). Con caliza, el valor es de 1,562 kg de CaCO₃ (100,09 / 64,07).
| Método y reactivo | Relación según el BREF | Reactivo puro teórico por 1 kg de SO₂ |
|---|---|---|
| Lavador húmedo, caliza | Ca/S 1,02–1,1 | 1,59–1,72 kg de CaCO₃ |
| Absorbedor por atomización, Ca(OH)₂ | Ca/S 1,1–1,4 | 1,27–1,62 kg de Ca(OH)₂ |
| DSI, Ca(OH)₂, sin recirculación | Reacciona el 15–30 % del sorbente | 3,86–7,71 kg de Ca(OH)₂ |
Ejemplo de cálculo: Considere una planta que quiere captar 100 kg de SO₂ por hora. Con un absorbedor por atomización, la necesidad teórica es de 127–162 kg de Ca(OH)₂ puro por hora. Con DSI sin recirculación, sube a 386–771 kg por hora. Si el contenido de Ca(OH)₂ efectivo del producto que utiliza es del 90 %, divida estos valores entre 0,90. El HCl del gas también consume cal: 1 kg de HCl requiere al menos 1,016 kg de Ca(OH)₂.
Estas cifras son estimaciones de orden de magnitud, no valores de diseño. El consumo real varía según la temperatura y la humedad del gas, el tipo de filtro y la calidad del sorbente, y se determina mediante ensayos en planta.
¿Qué criterios deciden la elección entre caliza y cal para desulfuración de gases de combustión?
El reactivo adecuado se elige junto con el método. La siguiente tabla de decisión resume de un vistazo los datos del BREF:
| Método | Reactivo | Eliminación de SO₂ | Subproducto | Rasgo principal |
|---|---|---|---|---|
| Lavador húmedo | Caliza (a veces cal) | Del 92 % a más del 99 % | Yeso | Máxima eficiencia; inversión alta, aguas residuales |
| Absorbedor por atomización | Lechada de cal | 85–92 % | Polvo seco | Sin aguas residuales; inversión media |
| Lavador seco CFB | Ca(OH)₂ | 90–99 % | Polvo seco | Alta eliminación de halogenuros |
| Inyección en seco (DSI) | Ca(OH)₂ en polvo | 50–80 % (procesos nuevos: 70–95 %) | Polvo seco | Inversión mínima; bajo aprovechamiento del sorbente |
Para acotar la elección, responda a estas preguntas:
- Emisión objetivo y eficiencia: ¿qué tasa de eliminación exigen las condiciones de su permiso?
- Contenido de azufre del combustible: según la NLA, en las centrales eléctricas los métodos secos se usan sobre todo con combustibles de bajo contenido de azufre, y los húmedos, con combustibles de alto contenido de azufre.
- Inversión y espacio: si va a ampliar una planta existente, la DSI o el absorbedor por atomización se integran con más facilidad.
- Agua y aguas residuales: si el agua es un recurso limitado, destacan los métodos secos y semisecos.
- Subproducto: ¿yeso comercializable o residuo seco que hay que eliminar?
- Suministro y logística: envase, almacenamiento y frecuencia de entrega del reactivo, y costo por unidad de sustancia activa. Para evaluar las ofertas desde este punto de vista, consulte nuestro método para comparar ofertas de cal hidratada.
En Turquía, las emisiones de las instalaciones industriales se regulan mediante el Reglamento turco sobre el Control de la Contaminación Atmosférica de Origen Industrial (Boletín Oficial del 3 de julio de 2009, n.º 27277) y sus modificaciones posteriores. Compruebe los valores límite aplicables a su instalación en el texto vigente del reglamento y en su permiso.
Evaluemos juntos qué producto de cal se adapta al método y a las condiciones del gas de su planta. Consulte a nuestro equipo sobre el producto adecuado.
¿Qué ofrece Vişne Madencilik en la cadena de la cal?
Vişne Madencilik produce en sus propias plantas toda la cadena, desde la caliza hasta la cal hidratada. La empresa cuenta con tres plantas integradas: Çelemli (Yüreğir, Adana), Narlı (Pazarcık, Kahramanmaraş) y Çukurova / Gündoğan (Ceyhan, Adana). En Gündoğan hay una cantera y una planta de trituración y cribado. La Planta de Hidratación de Cal y la Unidad de Envasado de Narlı se inauguraron el 17 de abril de 2025. La empresa declara una capacidad total de cal viva de más de 2250 toneladas diarias y exportaciones a más de 30 países. Los detalles de las plantas figuran en la página Nuestras fábricas.
- Cal hidratada: se suministra en sacos kraft de 25 kg, big bags de 1 tonelada y camión cisterna.
- Cal viva: se suministra en big bag, en camión cisterna y a granel; puede usarse para preparar lechada de cal en la planta.
- Absorbente de gases: los detalles de la familia de productos Vikalo® a base de cal para el tratamiento de gases ácidos figuran en la página del producto Absorbente de humedad y gases.
Preguntas frecuentes
¿Qué es el yeso de desulfuración?
El yeso de desulfuración (yeso FGD) es sulfato de calcio dihidratado (CaSO₄·2H₂O), que se obtiene oxidando con aire el sulfito de calcio formado en los lavadores húmedos de caliza. El BREF de la UE indica una pureza del 90–95 % para este yeso. Como es un subproducto comercializable, compensa el costo de operación de los sistemas húmedos. Si el usuario exige blancura, puede preferirse la cal a la caliza.
¿Bicarbonato de sodio o cal hidratada?
Según el BREF, en la inyección en seco la eliminación de SO₂ con bicarbonato de sodio suele ser mayor, y el aprovechamiento del sorbente puede superar el 80–90 %. Sin embargo, el bicarbonato de sodio debe molerse muy fino justo antes de la inyección, y las sales de sodio resultantes no siempre pueden reutilizarse. La decisión debe tomarse en función de la eficiencia objetivo, la gestión de las cenizas y el costo total.
¿Se puede preparar la lechada de cal en la planta a partir de cal viva?
Sí. El BREF indica que el hidróxido de calcio de los absorbedores por atomización puede prepararse en la planta apagando cal viva, o bien comprarse en polvo y mezclarse con agua. El apagado en planta requiere una unidad de apagado, y la reacción libera calor. Si no se dispone de infraestructura de apagado, la cal hidratada ya lista requiere menos inversión.
¿Los sistemas a base de cal eliminan también los NOx?
No. Los sistemas a base de cal captan gases ácidos como el SO₂, el SO₃, el HCl y el HF; no eliminan los óxidos de nitrógeno (NOx). Para controlar los NOx se emplean quemadores de bajo NOx en la combustión y, en la línea de gases, sistemas de reducción selectiva como la SCR o la SNCR. Por eso, en una línea de depuración completa, la etapa de cal se diseña por separado de la etapa de NOx.
¿Por qué la inyección en seco requiere poca inversión?
La inyección en seco no necesita una torre de reacción independiente: el sorbente se introduce en el conducto de gas existente y el producto se recoge en el filtro existente. Por eso el BREF describe la DSI como un método de instalación sencilla, que cabe en poco espacio y puede añadirse en poco tiempo. En cambio, debido al corto tiempo de residencia, el aprovechamiento del sorbente es bajo y el consumo de cal puede ser mayor que con otros métodos.
¿Qué información se necesita para recibir una recomendación de producto?
Para una evaluación preliminar bastan el caudal de gas, las concentraciones de SO₂, HCl y HF, la temperatura del gas, el sistema existente (inyección en seco, absorbedor por atomización o lavador húmedo), el tipo de filtro, el valor de emisión objetivo, el consumo mensual estimado y el envase que prefiere. Con estos datos, envíenos su solicitud de recomendación de producto y presupuesto.
Conclusión
- En los lavadores húmedos se usa caliza finamente molida; en los sistemas semisecos, lechada de cal, y en la inyección en seco, cal hidratada en polvo.
- Según los datos del BREF de la UE, los sistemas húmedos logran la mayor eliminación de SO₂, mientras que la inyección en seco requiere la menor inversión.
- La necesidad de cal se calcula a partir de la ecuación de reacción y de la relación Ca/S propia de cada método; el consumo real se confirma con ensayos en planta.
- La elección depende a la vez de la eficiencia objetivo, el combustible, la inversión, el uso de agua, el subproducto y las condiciones de suministro.
Indíquenos qué necesita su sistema de tratamiento de gases de combustión: cal hidratada, cal viva o absorbente de gases. Respondemos a su solicitud en un plazo de 24 horas.
Teléfono: +90 232 463 00 03 · Correo electrónico: sales@visnemadencilik.com
Fuentes
- Best Available Techniques (BAT) Reference Document for Large Combustion Plants — Centro Común de Investigación (JRC) de la Comisión Europea, 2017, EUR 28836 EN (tablas 3.10, 3.13, 3.15; sección 3.2.2.2).
- Using Lime for Flue Gas Treatment — National Lime Association (Asociación Nacional de la Cal de EE. UU.).
- Safe handling of lime — European Lime Association (EuLA), 2015.
- Vişne Madencilik: páginas de producto de cal hidratada, cal viva y Absorbente de humedad y gases, y página Nuestras fábricas (declaraciones sobre productos, plantas y capacidad).
Autor
Artículos relacionados
- ¿Cómo elegir cal hidratada para el tratamiento de gases de combustión? — finura, superficie específica, pureza y plan de ensayo en planta.
- Cal hidratada en venta: ¿cómo comparar ofertas? — costo entregado por sustancia activa en lugar del precio por tonelada.
- ¿Qué es el carbonato de calcio micronizado? — elección del producto según el d50, el d97 y la blancura.
- ¿Cómo elegir un absorbente de humedad para contenedores? — comparación entre desecante de cal, gel de sílice y cloruro de calcio.